Artykuł sponsorowany
Jak parametry procesu decydują o tolerancji i wyglądzie detali z tworzyw
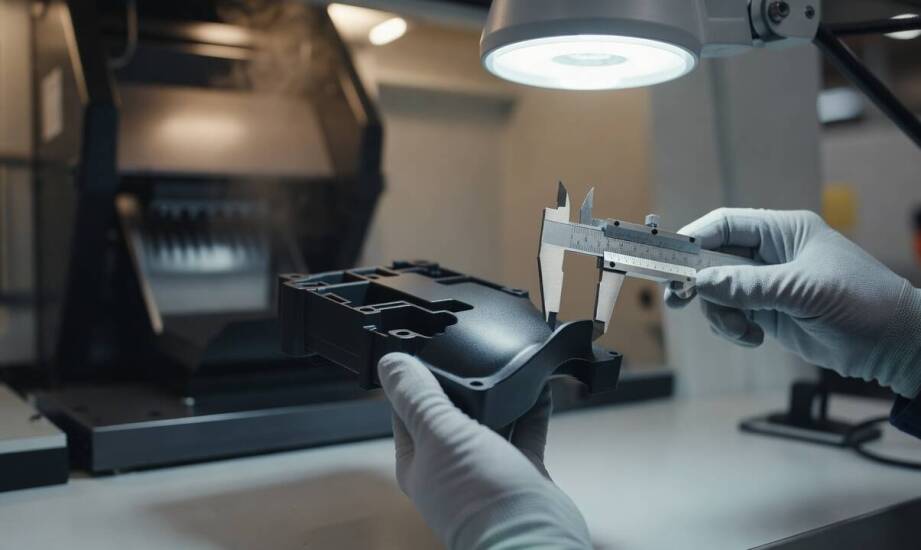
Założenia projektowe detali z tworzyw sztucznych precyzyjnie definiują ostateczne wymiary oraz oczekiwaną jakość powierzchni. Praktyka produkcyjna pokazuje jednak, że po opuszczeniu gniazda formującego elementy często odbiegają od pierwotnych rysunków. Różnice te nie wynikają z błędów maszyn, lecz z fizycznych zjawisk zachodzących podczas przepływu, krzepnięcia i chłodzenia stopu. W branżach takich jak produkcja sprzętu elektronicznego czy wyposażenia gospodarstwa domowego nawet ułamki milimetrów decydują o prawidłowym montażu komponentów. Opanowanie procesów termicznych wymaga ścisłej kontroli nad każdą fazą cyklu. Zrozumienie relacji między temperaturą, ciśnieniem a zachowaniem polimeru pozwala w pełni kontrolować ostateczny kształt i estetykę wypraski.
Wpływ parametrów wtrysku na wymiary wyprasek
Temperatura tworzywa, ciśnienie docisku oraz czas chłodzenia stanowią zestaw zmiennych, które najmocniej modyfikują geometrię detalu. Wyższa temperatura uplastycznionego polimeru obniża jego lepkość i ułatwia wypełnienie skomplikowanego gniazda, lecz jednocześnie zwiększa późniejszy skurcz termiczny. Faza docisku pełni w tym procesie funkcję kompensacyjną. Odpowiednio dobrane ciśnienie wtłacza dodatkową porcję materiału do stygnącej formy, zapobiegając powstawaniu zapadnięć na powierzchni. Zbyt niskie ciśnienie pozostawia puste przestrzenie, co bezpośrednio przekłada się na mniejsze wymiary gotowego elementu.
Etap stygnięcia odpowiada za utrwalenie kształtu i pochłania od 60 do 70 procent całkowitego czasu cyklu. Zbyt wczesne otwarcie formy skutkuje kontynuacją gwałtownego kurczenia się materiału już na zewnątrz maszyny. Według danych publikowanych w materiałach edukacyjnych Open University, przewidywany skurcz zależy bezpośrednio od użytego surowca. Dla tworzywa ABS wynosi on zazwyczaj od 0,4 do 0,8 procent. W przypadku polipropylenu (PP) wartości te są wyższe i obejmują zakres od 1,0 do nawet 2,5 procent.
Nierównomierne wypełnienie gniazda lub źle zaprojektowany układ chłodzenia wywołują lokalne różnice w szybkości odbierania ciepła. Grubsze przekroje ścianek zachowują wysoką temperaturę znacznie dłużej niż cienkie żebra wzmacniające. Zróżnicowane tempo krzepnięcia generuje silne naprężenia wewnętrzne, które po wyjęciu z matrycy uwalniają się w postaci odkształceń i wypaczeń całego elementu.
Stabilność procesu a jakość powierzchni i krawędzi
W metodzie termoformowania powtarzalność detali opiera się na kontrolowaniu grubości wyjściowego arkusza, temperatury nagrzania oraz sposobu mechanicznego formowania. Grubszy materiał wymusza zastosowanie dłuższego cyklu grzewczego w celu uzyskania równej plastyczności na całym przekroju. Zbyt niska lub nierównomiernie rozłożona temperatura skutkuje niekontrolowanym pocienieniem ścianek w newralgicznych obszarach. Wstępne mechaniczne rozciągnięcie arkusza przed docelowym formowaniem próżniowym pozwala zapobiec osłabieniu struktury naroży i gwarantuje utrzymanie odpowiedniej sztywności opakowania.
Skuteczne Wytwarzanie elementów z tworzyw sztucznych opiera się na krytycznym etapie prób technologicznych. W tej fazie weryfikuje się wszystkie ustawienia przed uruchomieniem produkcji seryjnej. W zakładzie Inject Plast podczas kalibracji maszyn dobieramy parametry tak, aby wyeliminować potencjalne wady wizualne oraz zachować spójność serii niezależnie od skali zamówienia.
Ocenę estetyki wyprasek wtryskowych przeprowadza się poprzez analizę śladów po wypychaczach, połysku oraz linii łączenia. Jak wskazują wytyczne technologiczne firmy BASF, odciski układu wyrzutnika nie powstają w wyniku wysokiego ciśnienia stopu. Ich główną przyczyną jest zbyt wczesne wypchnięcie niedostatecznie schłodzonego detalu lub nadmierne siły oporu podczas uwalniania z matrycy. Z kolei linie łączenia tworzą się na styku dwóch płynących strumieni polimeru. Zaburzają one ciągłość materiału i mogą obniżać lokalną wytrzymałość mechaniczną detalu nawet do 20 procent wartości nominalnej. Problematyczne bywa także miejscowe matowienie powierzchni, które najczęściej wynika z różnic w skuteczności chłodzenia poszczególnych stref narzędzia.
Tolerancję wymiarową i błędy wizualne można poprawiać poprzez regulację wtryskarki wyłącznie w ograniczonym zakresie. Zmiana ciśnienia docisku czy wydłużenie czasu stygnięcia skutecznie niwelują drobne odchylenia. Gdy jednak trudności wynikają z błędnej geometrii detalu, gwałtownych skoków grubości ścianek lub niewydajnego układu chłodzącego w samym narzędziu, optymalizacja ustawień staje się niewystarczająca. Trwałe usunięcie problemów z wypaczeniami i spadkiem wytrzymałości wymaga wtedy powrotu do dokumentacji oraz fizycznej ingerencji w budowę formy.
Kategorie artykułów
Polecane artykuły

Rzemieślnicze lody w kawiarni w Krzeszowicach - połączenie tradycji z nowoczesnością

Jak zielony dach płaski łączy termoizolację, hydroizolację i warstwy wegetacyjne

Segmentowa, uchylna i rozwierna — jak różna konstrukcja zmienia codzienne korzystanie z garażu zimą
