Artykuł sponsorowany
Dlaczego źle ustawiony cykl gwintowania psuje powtarzalność serii metalowych detali
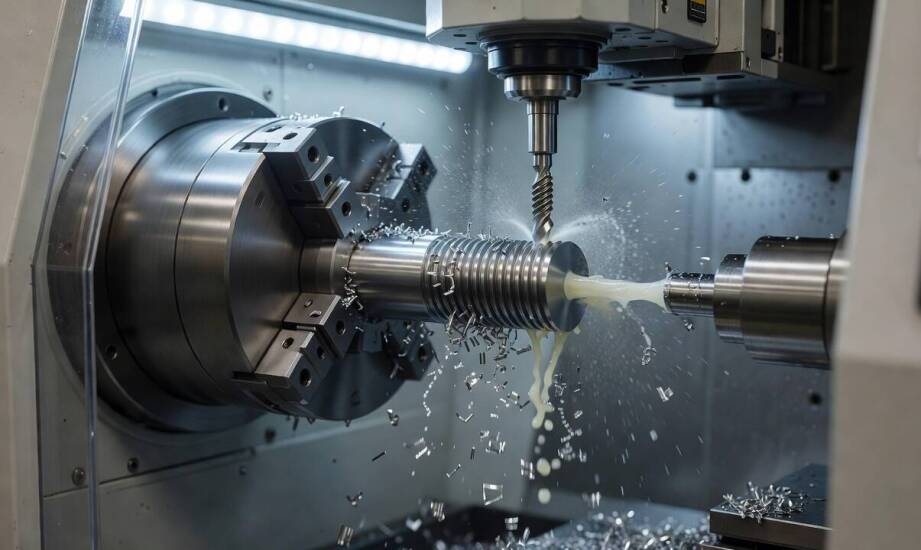
Rozpoczęcie produkcji masowej często usypia czujność operatora, gdy pierwsza sprawdzona sztuka przechodzi testy jakościowe. Pierwszy wyprodukowany detal idealnie współpracuje ze sprawdzianem, co pozwala przekazać partię do dalszego montażu. Sytuacja zauważalnie zmienia się po kilku godzinach pracy maszyny. Kontrola jakości zaczyna odrzucać kolejne elementy ze względu na zbyt luźne pasowanie lub zniszczony profil zarysu. Ukryty błąd w programie obróbczym maskuje swoje skutki na wczesnym etapie, ale nieuchronnie niszczy powtarzalność całej serii. Niewłaściwa konfiguracja parametrów ruchu narzędzia prowadzi do stopniowej degradacji gwintu wraz z każdą kolejną obrobioną sztuką.
Synchronizacja parametrów wrzeciona w różnych cyklach
Brak precyzyjnego zgrania obrotów z ruchem osi Z natychmiast wpływa na ostateczny kształt detalu. Zaburzenie tej relacji powoduje zmianę wymaganego skoku gwintu oraz całkowite zniekształcenie jego profilu. Utrzymanie reżimu technologicznego wymaga pełnego zrozumienia różnic między operacjami frezarskimi a tokarskimi.
W przypadku pracy na frezarkach i centrach obróbczych, proces opiera się na cyklach sztywnego gwintownika. W sterowaniu maszyn takich jak Haas, cykl G84 odpowiada za nacinanie standardowych gwintów prawych. Wymaga on pełnej spójności parametrów, ponieważ posuw musi dokładnie odpowiadać iloczynowi prędkości obrotowej wrzeciona oraz ustalonego skoku gwintu. Nawet minimalne odchylenie tej wartości sprawia, że narzędzie działa jak ściągacz i niszczy wycięty zarys podczas wycofywania. Odwrotna sytuacja dotyczy gwintów lewych, do których przeznaczono cykl G74. Uruchomienie błędnej instrukcji dla danego kierunku sprawia, że gwintownik zaczyna pracować przeciwsobnie do układu uwojenia, co skutkuje wyrwaniem materiału.
Zupełnie inny mechanizm występuje podczas pracy na tokarkach CNC, gdzie wykorzystuje się noże do nacinania jednoostrzowego. Popularny cykl G76 służy tam do budowania gwintu wieloma płynnymi przejściami. Kategorycznym wymogiem tego cyklu jest zachowanie odpowiedniej odległości dojazdu przed wejściem w materiał. Wrzeciono tokarki potrzebuje tego pustego dystansu, aby uzyskać pełną synchronizację prędkości z posuwem przed pierwszym kontaktem płytki z metalem. Skrócenie tego odcinka wywołuje błędy nacięcia początkowych zwojów.
Wpływ materiału i fizycznego zużycia narzędzia
Zachowanie powtarzalności zależy w dużej mierze od właściwości obrabianego stopu. Różne metale wymuszają odmienne podejście do chłodzenia i odprowadzania wióra podczas pracy maszyny. Aluminium tworzy zazwyczaj krótkie i łamliwe wióry, co pozwala na zastosowanie wyższych prędkości skrawania. Niższe siły oporu ułatwiają wypłukiwanie urobku ze strefy cięcia i redukują ryzyko zacięcia narzędzia. Stal nierdzewna zachowuje się zupełnie inaczej, generując podczas obróbki długie, bardzo ciągliwe wióry. Niska przewodność cieplna tego metalu zwiększa tarcie i wymusza stosowanie gęstszych olejów chłodzących zamiast zwykłej emulsji.
Fizyczne zużycie krawędzi tnących postępuje wraz z każdym kolejnym wykonanym detalem. Malejąca średnica efektywna gwintownika oraz wyoblanie się jego ostrzy zmieniają geometrię całej wycinanej przestrzeni. Utrzymanie tolerancji wymaga systematycznego korygowania parametrów bazowych w sterowniku. Obniżenie prędkości obrotowej o kilkadziesiąt obrotów na minutę często ratuje powtarzalność trudnej partii.
Produkcja zaawansowanych elementów meblowych oraz cienkościennych obudów elektronicznych wymaga niezwykłej precyzji spasowania komponentów. Seryjne gwintowanie cnc zapewnia idealne przyleganie śrub w partiach liczących tysiące egzemplarzy. Realizując zlecenia dla branży przemysłowej, spółka Tolmet z Brześcia Kujawskiego wykorzystuje nowoczesne parki maszynowe. Przedsiębiorstwo dobiera cykle obróbcze do specyfiki konkretnych stopów, co ułatwia stabilną produkcję detali dla wymagającego sektora elektronicznego.
Kluczowe czynniki decydujące o jakości partii
Utrzymanie stałych wymiarów w obróbce wykracza poza jednorazowe przetestowanie programu na pojedynczej sztuce. Finalna jakość wynika z rygorystycznej kontroli ruchów maszyny oraz właściwego reagowania na zachowanie określonego stopu metalu. Brak synchronizacji między posuwem a wrzecionem niszczy zarys już na etapie pierwszych operacji. Lekceważenie tempa zużywania się krawędzi skrawających prowadzi natomiast do stopniowego wypadania z widełek tolerancji.
Świadome zarządzanie kodami programowymi eliminuje ryzyko powstawania ukrytych wad fabrycznych w kolejnych etapach wytwarzania. Monitorowanie obciążenia układów maszyny i regularna weryfikacja stanu ostrzy pozwalają uniknąć kosztownych przerw w pracy zakładu. Stabilny proces produkcyjny gwarantuje bezproblemowy montaż wyrobów gotowych, co ma fundamentalne znaczenie dla końcowych odbiorców elementów metalowych.
Kategorie artykułów
Polecane artykuły

Rzemieślnicze lody w kawiarni w Krzeszowicach - połączenie tradycji z nowoczesnością

Jak zielony dach płaski łączy termoizolację, hydroizolację i warstwy wegetacyjne

Segmentowa, uchylna i rozwierna — jak różna konstrukcja zmienia codzienne korzystanie z garażu zimą
